什么是"设计空间"?如何在喷雾干燥工艺开发中建立它?
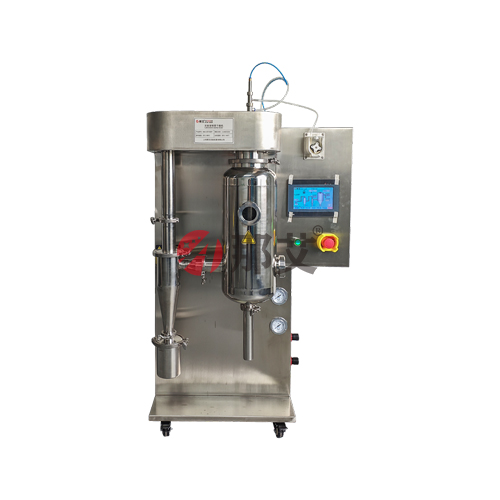
设计空间(Design Space)是ICH Q8定义的工艺参数多变量范围,在该范围内操作可确保产品关键质量属性(CQA)始终达标。建立方法:识别关键工艺参数(CPP)——进风温度、出风温度、进料速率、雾化气液比或转速、料液固含量等。识别CQA——粉末含水率、粒径DV50、收率、活性成分含量等。DOE(实验设计)——用中心复合设计或Box-Behnken设计安排15~30组实验,每组在不同CPP组合下运行,检测CQA。响应面模型——将DOE数据拟合为二阶多项式回归模型(如含水率 = f(进风温度, 出风温度, 进料速率)),模型R²>0.85为可接受。设计空间即可视化为CQA合格区域的CPP二维或三维图形。那艾仪器NAI-HPLSD1500的参数精确可控性为建立可靠的设计空间提供设备基础。
"最差工况"测试怎么做?有什么实际价值?
最差工况(Worst-Case Conditions)测试是在设计空间的边界极端组合下验证工艺仍能产出合格产品。选择组合:出风温度→目标范围的下限(如80°C而非90°C),可能导致含水率偏高达到可接受上限;进料流量→目标范围的上限(如1.8L/h而非1.5L/h),增加干燥负荷;雾化气液比→目标范围的下限,产生最大雾滴粒径。在该最差工况下运行3批次,所有CQA仍达标才证明设计空间的边界是安全的。价值:在产品生命周期中工艺调整时(如更换批号、更换操作员),只要参数在设计空间内即可免于重新验证,大幅节省法规申报的时间和成本。那艾仪器建议客户建立设计空间并完成最差工况挑战。
喷雾干燥工艺从研发到生产的"工艺能力指数(Cpk)"如何评价?
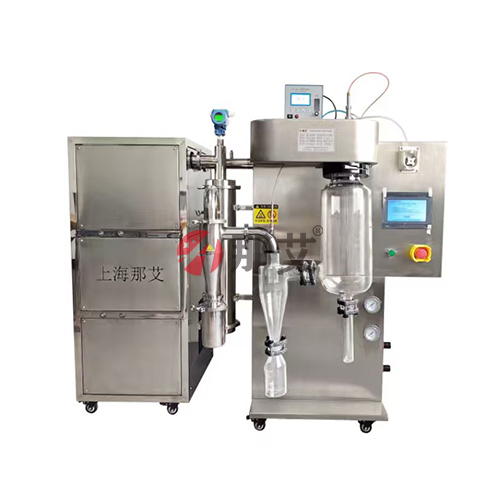
Cpk衡量工艺在规格限内一致产出的能力。计算公式:Cpk = min[(USL-μ)/(3σ), (μ-LSL)/(3σ)],其中USL/LSL为规格上下限,μ为过程均值,σ为标准差。评价标准:Cpk>1.33为良好(合格率>99.99%),Cpk>1.67为优秀。对喷雾干燥粉末的粒径DV50(规格45~55um),若20批次均值50um、标准差1.2um:Cpk = min[(55-50)/(3×1.2), (50-45)/(3×1.2)] = min[1.39, 1.39] = 1.39(良好)。含水率(规格2.5%~3.5%),若均值3.0%、标准差0.12%:Cpk = min[(3.5-3.0)/(3×0.12), (3.0-2.5)/(3×0.12)] = min[1.39, 1.39] = 1.39。那艾仪器NAI-MSD1500等中试机型的良好重现性支撑高Cpk要求。那艾NAI-SD系列实验室小型喷雾干燥机采用进口二流体喷嘴,雾化粒径均匀,干燥效率高,适合高校和科研院所的小试实验。