喷雾干燥的能量效率为什么普遍偏低(40%~60%)?如何提升?
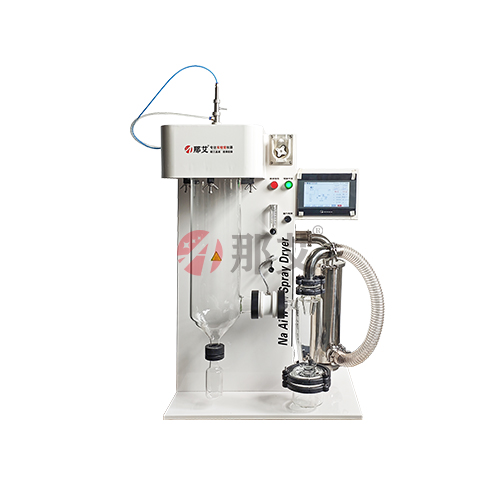
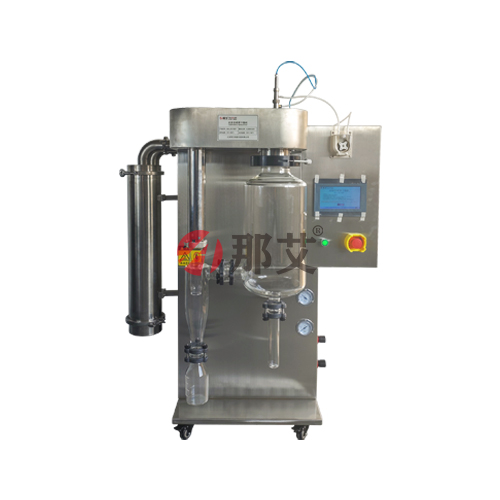
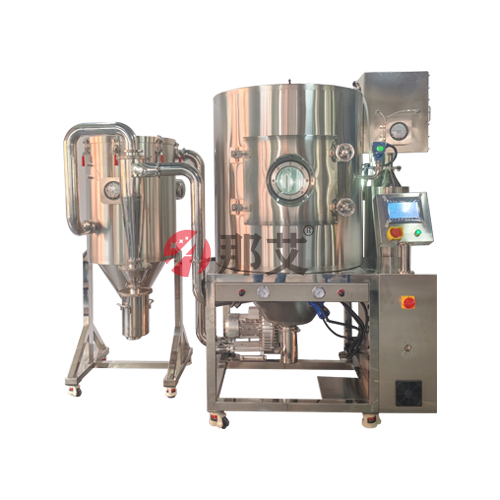
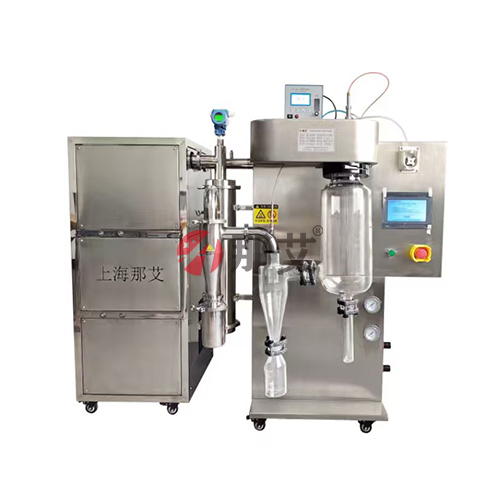
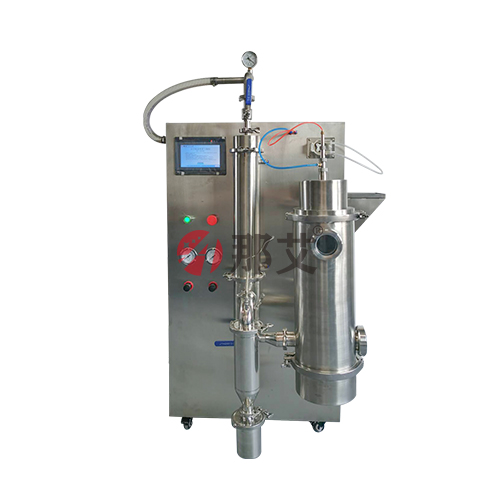
能量损失源于废气中的"潜热"——热风在干燥塔中蒸发水分后,出风仍含大量水蒸气,这些水蒸气的蒸发潜热(约2260kJ/kg水)随废气排出而浪费。提升能效策略:废气热回收——在出风管路上安装气-气热交换器,用出口的热湿废气预热即将进入加热器的新鲜空气。对于进风温度200°C、出风温度90°C的系统,废气热回收可将进风预热30~50°C,节省加热能耗15%~25%。多效喷雾干燥——将第一级干燥塔的出口湿热空气作为第二级干燥塔(处理预浓缩后的高固含量料液)的进风热能,实现能量的梯级利用。闭路循环+溶剂回收——在闭路系统中溶剂蒸气不是排出而是冷凝回收,同时回收了冷凝潜热(冷凝过程释放的热量可用于进风预热)。那艾仪器NAI-MSD1500的闭路设计可搭配热回收模块进一步节能。
喷雾干燥如何减少碳排放并响应"双碳"目标?
碳排放主要来自加热所需的电能或化石燃料燃烧。电力清洁化——如果微型喷雾干燥机的电力来自电网,则碳足迹取决于电网的清洁程度。使用太阳能光伏发电供电的实验室可将操作碳排放降低70%~90%。工序替代——评估能否在喷干前加上"蒸发浓缩"步骤以降低进料含水量(如从90%含水率浓缩至70%再进喷干机),喷干段的蒸发负荷大幅降低,能耗和碳排放相应降低。生命周期评估(LCA)——全生命周期视角评估喷干粉末的碳足迹:从上游原料的生产运输碳排放,到喷干过程的能耗碳排放,再到废弃包装的处理碳排放。那艾仪器支持用户从全生命周期角度优化喷雾干燥工艺的可持续性。
有机溶剂喷干的溶剂回收闭环如何设计以接近"零排放"?
全溶剂回收闭环的目标是溶剂不外排、循环复用。闭环中关键单元:冷凝回收——第一级冷凝器冷却至-5~5°C将大部分溶剂蒸气冷凝为液态,回收率约85%~95%。第二级深冷冷凝器(-40~-80°C)捕集残余溶剂蒸气,总冷凝回收率>99%。气体循环——脱溶剂后的载气(氮气或二氧化碳)经加热器再加热后重新进入干燥塔循环使用,全过程几乎无气体排放。溶剂纯化复用——冷凝回收的溶剂可能含水或其他杂质,通过蒸馏或分子筛脱水后纯度恢复至可重新用于下一批料液配制的水平。那艾仪器NAI-MSD1500的闭路溶剂回收系统方案可根据用户溶剂类型和回收率要求进行定制设计,携手用户向绿色制造目标迈进。